كتالوج المنتج
سبكترا · ريزين الأسنان
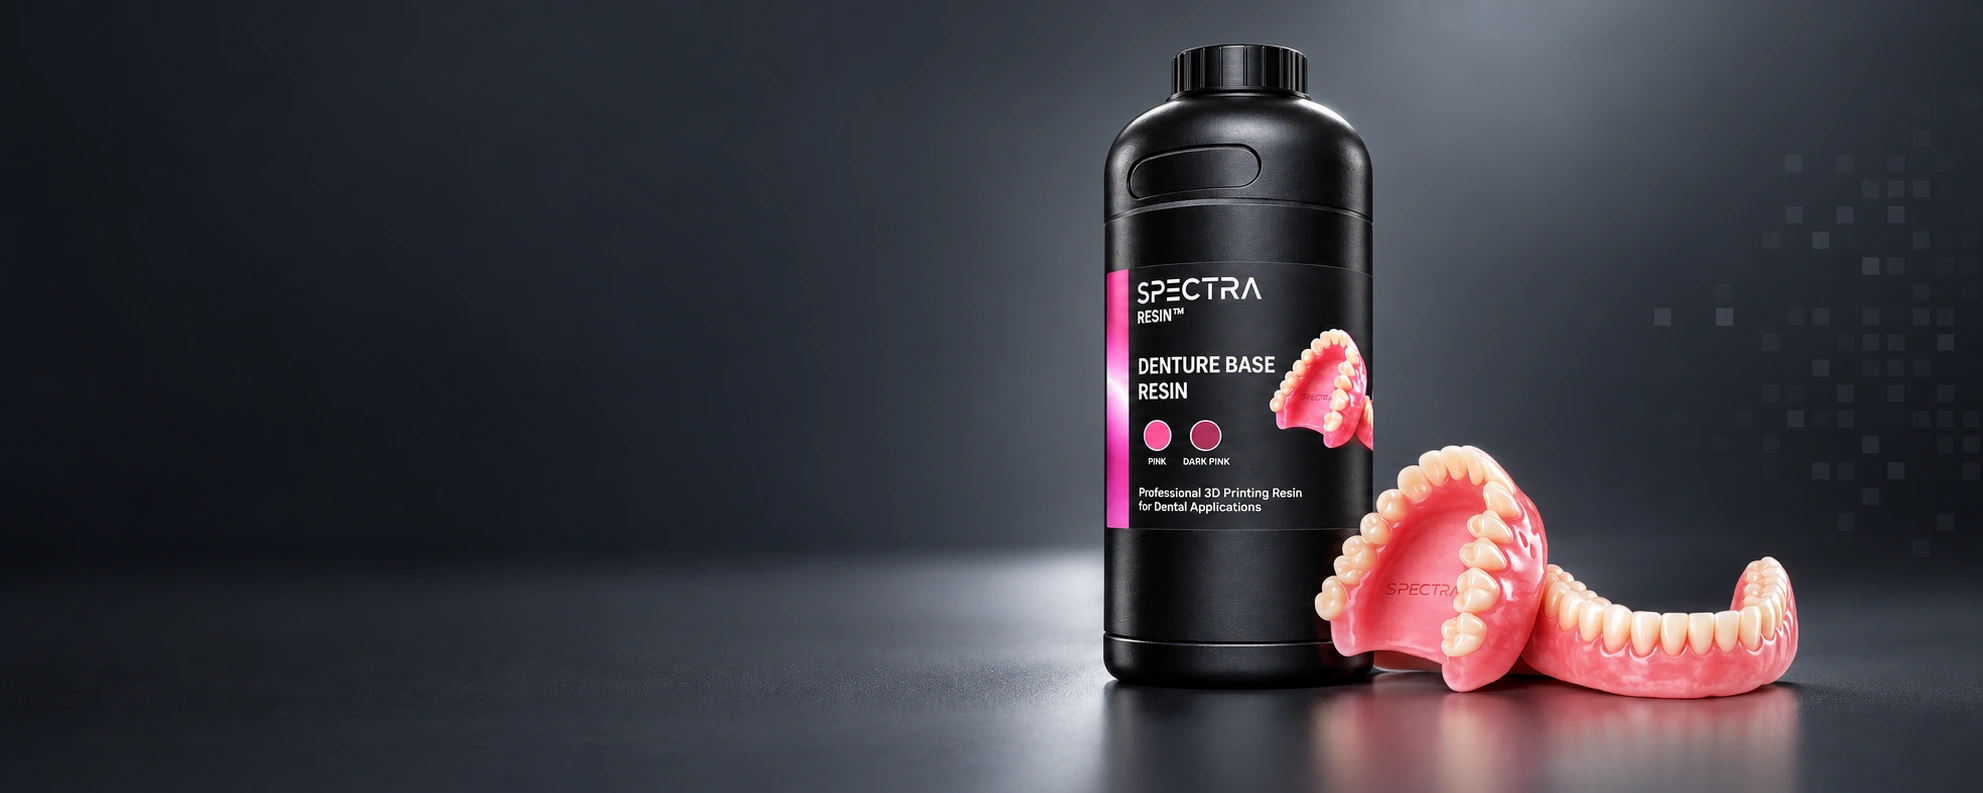
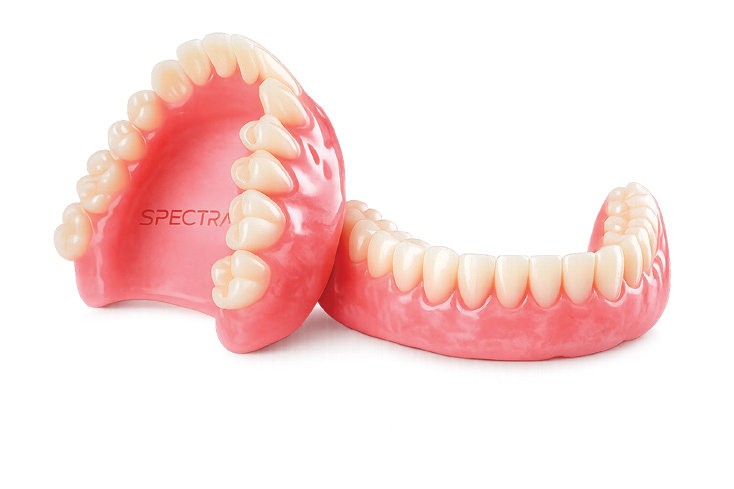
ريزين قواعد الأطقم Denture Base
لسير عمل قواعد أطقم الأسنان المطبوعة، وفق تعليمات المنتج المعتمدة.
المزايا
- خياران من درجات الوردي
- تصميم رقمي لقاعدة طقم الأسنان
- إعادة إنتاج دقيقة للحدود والأشكال المصممة
سبكترا · دليل الألوان
اختر لونك
اضغط على السن لعرض العبوات والكمية.
ريزين قواعد الأطقم Denture Base2 لون
الأسنان المحدّدة بخط متقطّع ليس لها معاينة لونية بعد. يمكنك اختيارها بالاسم.
الألوان تقديرية من دليل سبكترا المرفق، وقد تختلف حسب الشاشة. أكّد الدرجة بعينة فعلية.
الألوان وأوزان العبوات حسب الكتالوغ؛ يُؤكّد الريفرنس والتوفّر مع الفريق.
البيانات الفنية المرجعية
تجمع الورقة الفنية المرجعية إعدادات طباعة Tray وDenture Base معًا. وتُدرج القيم الميكانيكية لـDenture Base بشكل منفصل في هذا الكتالوج.
الخواص الميكانيكية
| الخاصية | Denture Base |
|---|---|
| مقاومة الشد | 25.62 MPa |
| مقاومة الانحناء | 25.48 MPa |
| معامل مرونة الانحناء | 693.51 MPa |
| الاستطالة عند الكسر | 17.65 % |
| الصلادة | 80–85 Shore D |
قيم مختارة كما وردت في المصدر. تعتمد النتائج على التركيبة وتهيئة عينات الاختبار. القيم الميكانيكية المذكورة بهامش تفاوت ±10%؛ وتُعرض الصلادة كنطاق. مراجع الاختبار: ASTM D638 للشد، وD790 للانحناء، وD2240 للصلادة.
إعدادات الطباعة وشروط الاختبار المرجعية
إعدادات مرجعية من الكتالوغ للمواد المطابقة، اختُبرت على ELEGOO MARS 3. يجب تأكيد نوع الريزين ودفعة الإنتاج وإجراء المعايرة على الطابعة المستخدمة؛ ليست إعدادات جاهزة لطابعة GK3 أو لجميع الطابعات.
| الخاصية | Denture Base |
|---|---|
| تعريض الطبقات السفلية | 20–30 s |
| تعريض الطبقات العادية | 3–6 s |
| ارتفاع الطبقة | 0.05 mm |
|---|---|
| مسافة رفع الطبقات السفلية والعادية | 6 mm |
| سرعة رفع الطبقات السفلية | 60 mm/min |
| سرعة رفع الطبقات العادية | 80 mm/min |
| سرعة الرجوع | 150 mm/min |
| الانتظار بعد عودة المنصة | 2–3 (الوحدة غير مذكورة في المصدر) |
| منصة الاختبار | ELEGOO MARS 3 |
| شاشة الاختبار | شاشة LCD أحادية اللون بقياس 6.6 بوصة |
| شدة الإشعاع | 3,500–4,500 µW/cm² |
مسافة الرفع حسب حجم الشاشة
| أقل من 7 بوصات | 6 mm |
|---|---|
| 7–10 بوصات | 8–10 mm |
| 10.1 بوصة | 11 mm |
| 13.3 بوصة | 14 mm |
| 15 بوصة | 15 mm |
تنطبق هذه المسافات على إعداد غشاء الفصل التقليدي الموضح في المصدر. يتطلب Gingiva Mask زيادة مسافة الرفع بنسبة 20–30%. تحقَّق من ملاءمتها للطابعة وغشاء الفصل المستخدمَين فعليًا. عدد الطبقات السفلية = سماكة القاعدة ÷ ارتفاع الطبقة + 1. لسماكة 0.40 مم وارتفاع 0.05 مم لكل طبقة: 9 طبقات سفلية. امزج الراتنج جيدًا قبل الطباعة. اطبع عينة معايرة كلما تغيرت المادة أو الطابعة أو شدة الضوء أو ارتفاع الطبقة أو غشاء الفصل. افحص التفاصيل والملاءمة والانفصال قبل الإنتاج.
ظروف عينات الاختبار
| درجة حرارة بيئة الاختبار في المصدر | 23 ± 2°C |
|---|---|
| الرطوبة النسبية | 50 ± 5% |
| وسط تصليب عينات الاختبار | الماء |
| مدة التصليب لكل جانب | 1 min لكل جانب |
| الطول الموجي | 405 nm |
| شدة الإشعاع | 200 mW/cm² |
هذه ظروف خاصة بعينات الاختبار، وليست بروتوكولاً معتمدًا للتصلّب الضوئي اللاحق السريري لكل راتنجات SPECTRA.
الغسل والتصليب
يُختار وسط الغسل حسب تعليمات الريزين المحدد؛ فالمرجع يميّز بين المواد القابلة للتنظيف بـIPA وريزين الموديلات القابل للغسل بالماء. تُزال بقايا السائل وتُجفّف القطعة وتُفحص قبل التصليب. تعتمد الخواص النهائية على الطول الموجي وشدة الضوء والمدة وشكل القطعة؛ وتتطلب التطبيقات السريرية بروتوكولها المعتمد. اتبع صحيفة السلامة واجمع سائل الغسل الملوث للتخلص المناسب منه.
الملفات الفنية
الملفات الفنية
أدلة وكتالوجات هذا المنتج. لغة كل ملف موضّحة أدناه.
تحتاج ملفاً فنياً آخر لهذا المنتج؟
اطلب الملف الفني